Artykuł sponsorowany
Pełny rękaw, półrękaw i zakładki — jak konstrukcja folii zmienia pakowanie
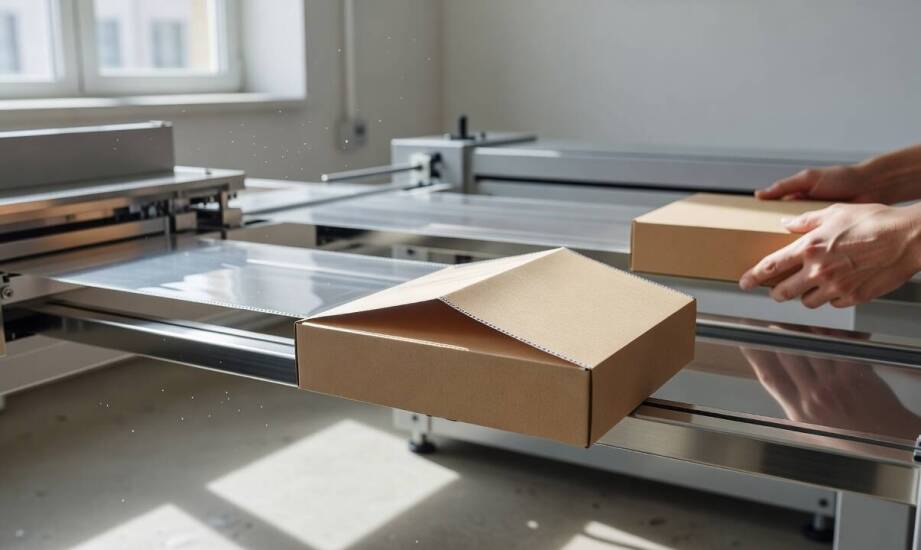
Pakowanie produktów na liniach przemysłowych zależy nie tylko od grubości wybranego materiału, ale przede wszystkim od jego przestrzennej konstrukcji. Ta sama folia polietylenowa przygotowana w formie zamkniętego tunelu, naciętego profilu czy wersji z bocznymi fałdami przynosi zupełnie inne rezultaty podczas zgrzewania i zabezpieczania ładunku. Źle dobrana geometria zwalnia tempo pracy, wymusza częstsze przestoje maszyn i generuje niepotrzebne straty surowca. Wybór odpowiedniego wariantu decyduje o tym, czy proces owijania towarów spożywczych, sypkich lub logistycznych przebiegnie płynnie. Zrozumienie różnic między dostępnymi formatami ułatwia dopasowanie opakowania do specyfiki konkretnego asortymentu.
Różnice między pełnym rękawem a półrękawem
Podstawowy wariant folii stanowi zamknięty tunel otwarty wyłącznie z obu stron, który fabrycznie nawija się na sztywną tubę. Towar o regularnym i przewidywalnym kształcie trafia bezpośrednio do wnętrza takiego kanału, po czym folia zgrzewa się i odcina na obu końcach formując szczelne opakowanie. Ta metoda radykalnie ogranicza zużycie materiału przy ciasnym dopasowaniu i doskonale sprawdza się na w pełni zautomatyzowanych liniach pakujących. Wysoka powtarzalność cyklu pozwala obsłużyć tysiące sztuk produktu na godzinę bez udziału operatora.
Alternatywną formę uzyskuje się poprzez fabryczne i precyzyjne rozcięcie tunelu wzdłuż jednej z bocznych krawędzi. Mechaniczne ukształtowanie półrękawa pozwala na natychmiastowe rozłożenie materiału w pojedynczą, szeroką warstwę. Zmiana ta całkowicie transformuje ergonomię pracy na stanowiskach półautomatycznych i ręcznych. Brak jednego zgrzewu bocznego przyspiesza otwieranie folii i umieszczanie w niej towarów o nieregularnych gabarytach. Operator lub maszyna wsuwa produkt od góry albo z boku, a następnie wykonuje zgrzew trójstronny. Chociaż proces ten pochłania minimalnie więcej czasu na uformowanie ostatecznej bryły, daje ogromną elastyczność przy pakowaniu zmiennego asortymentu. Producenci opakowań, tacy jak Przybysz, dostosowują głębokość i sposób nawoju materiału bezpośrednio do specyfikacji technicznej parku maszynowego odbiorcy.
Zakładki boczne, perforacja i modyfikacje materiału
Wprowadzenie bocznych fałd do struktury opakowania rozwiązuje problem pakowania przedmiotów przestrzennych. Umiejętnie wkomponowane zakładki zwiększają docelową objętość worka bez powiększania szerokości płaskiej rolki na maszynie. Kiedy rękaw LDPE posiada takie wcięcia, po napełnieniu łatwiej przybiera formę prostopadłościanu, co idealnie sprawdza się przy zabezpieczaniu skrzynek Euro, dużych kartonów oraz ciężkich materiałów sypkich. Folia skuteczniej otula zawartość i zapobiega powstawaniu pustych, nienaprężonych narożników. Należy jednak pamiętać, że rozbudowana geometria wymaga bardzo precyzyjnego prowadzenia wstęgi. Nierównomierne rozłożenie naprężeń na rolkach prowadzących maszynę często skutkuje marszczeniem się materiału i przerwaniem ciągłości zgrzewu.
Kolejnym kluczowym elementem konstrukcyjnym są systemy wentylacyjne wprowadzane na etapie produkcji. Wykonanie rzędu mikrootworów lub nałożenie siatki perforacyjnej całkowicie zmienia właściwości barierowe polietylenu. Kontrolowane odprowadzanie powietrza i pary wodnej zapobiega kondensacji wilgoci wewnątrz opakowania. Mechanizm ten chroni towary świeże, w tym pieczywo, warzywa oraz owoce, przed szybkim rozwojem pleśni i utratą walorów smakowych. Z kolei przy pakowaniu granulatów lub nawozów drobne otwory pozwalają na błyskawiczne wypchnięcie nadmiaru powietrza podczas zgniatania worka. Taka ucieczka gazu eliminuje ryzyko gwałtownego rozerwania powłoki pod wpływem ciśnienia. Wszystkie te zróżnicowane formaty powstają z dokładnie tej samej bazy chemicznej, a o ostatecznej funkcjonalności decyduje wyłącznie fizyczna obróbka folii.
Ostateczna skuteczność procesu pakowania zależy od precyzyjnego zestrojenia parametrów folii z charakterystyką linii technologicznej. Sama grubość polietylenu nie uchroni ładunku, jeśli ukształtowanie wstęgi wymusi zbyt duży naciąg materiału lub uniemożliwi płynne odprowadzenie powietrza. Decyzja o zastosowaniu tunelu, wersji naciętej lub modyfikowanej zakładkami wymaga analizy kształtu towaru oraz oczekiwanej przepustowości maszyn. Skupienie się na właściwej geometrii pozwala zoptymalizować zużycie tworzywa i zapewnić stabilność każdej przygotowanej partii produktowej bez niepotrzebnych opóźnień.
Kategorie artykułów
Polecane artykuły
Szkolne trudności z widzeniem — jak okulista odróżnia wadę wzroku od innych przyczyn
Kiedy przepuklina wymaga planowej operacji, a kiedy wystarczy obserwacja
Co zdradzają powtarzalne pomiary ciśnienia, zanim pojawią się objawy ze strony serca