Artykuł sponsorowany
Dlaczego instalacja wtryskarki kończy się dopiero, gdy komórka jest gotowa do cyklu produkcyjnego
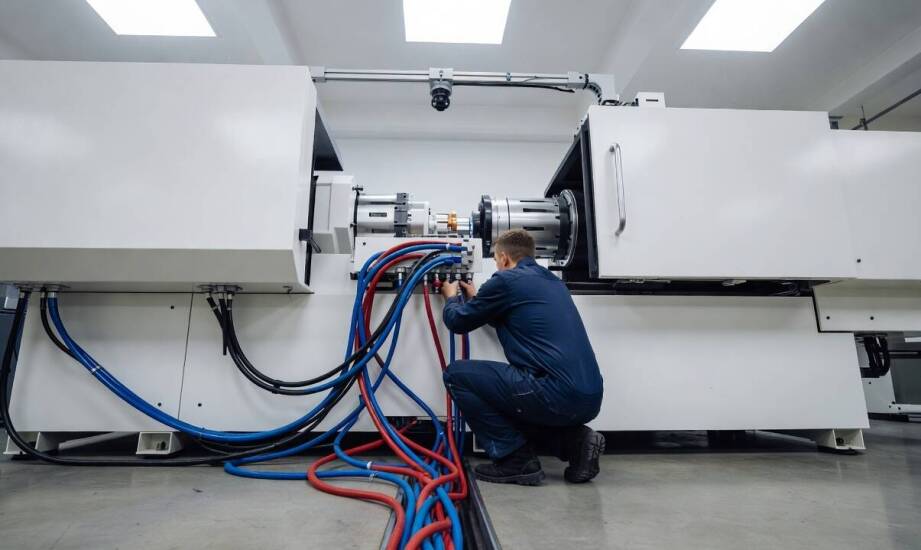
Ustawienie wtryskarki na pofabrycznym fundamencie nie oznacza jeszcze, że stanowisko jest gotowe do wytwarzania detali. Proces instalacji różni się od standardowego wypakowania maszyny tym, że obejmuje pełne przygotowanie urządzenia do pracy w układzie nowej linii produkcyjnej. Wymaga to precyzyjnego podpięcia instalacji przemysłowych oraz integracji oprogramowania z otaczającą infrastrukturą sprzętową zakładu.
Mechaniczne przygotowanie i posadowienie sprzętu
Właściwy montaż wtryskarki rozpoczyna się w momencie bezpiecznego rozładunku maszyny za pomocą samochodu ciężarowego wyposażonego w dźwig HDS. Następnie zespoły techniczne przemieszczają ciężki moduł na miejsce docelowe przy użyciu suwnicy hydraulicznej lub specjalistycznych wózków widłowych. Mechanicy ustawiają urządzenie na dopasowanych wibroizolatorach. Taki zabieg zapobiega przenoszeniu drgań pracujących agregatów na konstrukcję hali podczas fazy wtrysku pod wysokim ciśnieniem.
Położenie sprzętu musi bezwzględnie odpowiadać zaplanowanemu układowi stanowisk. Technicy zostawiają odpowiednią przestrzeń na wymianę form, swobodny ruch suwnic nad głowami operatorów oraz wymagane przepisami drogi ewakuacyjne. Wstępne pozycjonowanie pozwala na płynne włączenie wtryskarki w ciąg technologiczny zakładu, bez ostatecznego poziomowania z dokładnością milimetrową na tym wczesnym etapie prac.
Zasilanie, chłodzenie i pneumatyka w cyklu pracy
Doprowadzenie odpowiednich mediów zasilających bezpośrednio decyduje o temperaturowej i mocowej stabilności całego procesu przetwórczego. Główne przyłącze elektryczne wymaga weryfikacji kierunku wirowania faz. Elektrycy sprawdzają również, czy prąd znamionowy zabezpieczeń hali odpowiada maksymalnemu poborowi mocy przez zespół grzałek i silniki pompy hydraulicznej.
Układ chłodzenia maszyny dzieli się zazwyczaj na dwie niezależne strefy. Instalatorzy muszą zadbać o doprowadzenie wody lodowej do wymiennika oleju hydraulicznego oraz bezpośrednio do kanałów formy wtryskowej. Odwrócenie tych obiegów lub podanie cieczy pod niewłaściwym ciśnieniem skutkuje przegrzewaniem układu siłowego albo wadliwym zestalaniem tworzywa.
Sprężone powietrze zasila układy wykonawcze maszyny. Zespoły montażowe podłączają zawory kierunkowe, systemy odmuchu i wyrzutniki bezpośrednio do zakładowej sieci pneumatycznej. Parametry ciśnienia i odpowiednia filtracja powietrza zapobiegają zacinaniu się delikatnych elementów mechanicznych. Niespójności w obszarze mediów uchodzą w branży za najczęstsze przyczyny opóźnień podczas pierwszych próbnych uruchomień.
Komunikacja automatyki i bezpieczeństwo gniazda
Złożona komórka produkcyjna wymaga niezawodnego spięcia głównej wtryskarki z urządzeniami peryferyjnymi, takimi jak podajniki granulatu, roboty odbierające czy transportery taśmowe. Zastosowanie interfejsu elektrycznego w standardzie EUROMAP 67 zapewnia podstawową kompatybilność sygnałową maszyny z manipulatorem. Umożliwia to zablokowanie ruchu zamykania formy w momencie, gdy ramię robota wciąż znajduje się w świetle narzędzia. Jeśli dane gniazdo wymaga pełnej wymiany danych operacyjnych i zaawansowanej cyfrowej synchronizacji osi, specjaliści wdrażają nowsze protokoły sieciowe klasy EUROMAP 79.
Transporter wyprasek odbiera gotowe produkty i przenosi je poza strefę bezpośredniej pracy układu kolanowego. Zespół instalacyjny buduje stałe osłony bezpieczeństwa wokół całej komórki, a także konfiguruje dedykowane bariery optoelektroniczne. Kurtyny świetlne lub mechaniczne rygle muszą skutecznie odcinać zasilanie obwodów sterowania, gdy człowiek przekroczy wyznaczoną strefę zagrożenia. Brak przetestowanych i sprawnych zabezpieczeń uniemożliwia dopuszczenie stanowiska do pracy w trybie automatycznym.
Koordynacja specjalistów podczas relokacji
Uruchomienie linii produkcyjnej zawsze opiera się na ścisłej współpracy inżynierów z różnych dziedzin. Działania mechaników, elektryków i automatyków przenikają się na każdym kroku budowania gniazda przetwórczego. Ekipy mechaniczne wykonują ostateczne kotwienie i kalibrują mikrometryczne poziomy maszyny. Elektrycy wpinają grube przewody zasilające do szynoprzewodów za pomocą złączy wieloprądowych. W tym samym czasie programiści wgrywają parametry do paneli operatorskich i przeprowadzają testy pętli bezpieczeństwa.
Działająca w europejskim przemyśle spółka Transmid realizuje tego typu instalacje, obsługując zakłady produkcyjne z wykorzystaniem własnego sprzętu. Doświadczenie budowane przez firmę od 1997 roku pozwala sprawnie łączyć transport ponadgabarytowy maszyn z ich docelowym montażem i podpięciem na hali. Wykorzystanie elektrycznych wózków i suwnic wpisuje się w wymogi certyfikatów ISO, umożliwiając bezemisyjne manewrowanie modułami nawet w zamkniętych przestrzeniach. Ubezpieczenie OC gwarantuje z kolei bezpieczeństwo finansowe całego procesu przenoszenia majątku trwałego.
Ocena gotowości komórki produkcyjnej
Weryfikacja jakości montażu opiera się ostatecznie na rygorystycznych testach odbiorowych całej zintegrowanej komórki, a nie tylko głównego modułu wtryskowego. Zakończenie prac infrastrukturalnych następuje dopiero po przeprowadzeniu serii suchych cykli. Następnym krokiem jest wykonanie próbnych wtrysków z zachowaniem zadanych rygorów czasu i temperatury. Uzyskanie powtarzalnego cyklu produkcyjnego bez interwencji operatora stanowi ostateczne potwierdzenie prawidłowej integracji mechaniki, zasilania oraz oprogramowania nadzorującego stanowisko.
Kategorie artykułów
Polecane artykuły

Szkolne trudności z widzeniem — jak okulista odróżnia wadę wzroku od innych przyczyn

Kiedy przepuklina wymaga planowej operacji, a kiedy wystarczy obserwacja

Co zdradzają powtarzalne pomiary ciśnienia, zanim pojawią się objawy ze strony serca
